en
 vi
 it
 es
 tr
 ja
 pt
 nl
 ru
 fr
 de
 pl
 ar
Haberler
En son haberler ve olaylar.


Boya ve kaplama üretiminde tutarlı pigment inceliğine ulaşmak, yalnızca ham maddelerin daha uzun süre karıştırılması meselesi değildir. Pigment parçacıkları topaklanmalar oluşturabilir, eşit olmayan şekilde dağılmış halde kalabilir veya işleme ekipmanı formülasyon için uygun olmadığında tutarsız parçacık boyutu dağılımları üretebilir. Bu problemler renk bütünlüğünü, yüzey görünümünü, depolama stabilitesini ve bitmiş kaplamanın uygulama performansını etkileyebilir.
Küçük ve orta ölçekli boya üreticileri için, özellikle üretim birden fazla formülasyon, sınırlı parti miktarları veya devam eden ürün geliştirmeyi içerdiğinde, büyük bir endüstriyel öğütme hattına yatırım yapmanın haklı gösterilmesi zor olabilir. Küçük boya öğütme ekipmanı, laboratuvar testleri, pilot üretim ve seçilmiş küçük seri üretim uygulamaları için bir alternatif sağlar.
Ancak ekipman boyutu tek başına öğütme kalitesini belirlemez. Öğütme mekanizması, hazne tasarımı, işleme koşulları ve malzeme uyumluluğu nihai sonucu etkiler. Bu faktörleri anlamak, üreticilerin uygun ekipmanı belirlemesine ve üretim gereksinimleri için en iyi boya öğütme ekipmanının hangisi olduğunu belirlemesine yardımcı olur.
Boya öğütme ekipmanı, mekanik hareket yoluyla parçacık boyutunu azaltmak ve pigment topaklarını parçalamak için tasarlanmıştır. Ekipman tasarımına bağlı olarak bu eylem kesme, çarpma, sıkıştırma veya sürtünmeyi içerebilir.
Öğütmeyi karıştırma ve dispersiyondan ayırmak önemlidir. Karıştırma, bileşenleri bir formülasyon boyunca dağıtırken, dispersiyon, sıvı ortam içindeki pigment parçacıklarının ıslatılmasına ve ayrılmasına yardımcı olur. Öğütme, parçacık boyutunu küçültmek veya kalan topakları parçalamak için ek mekanik enerji uygular. Bu süreçler birbiriyle ilişkilidir ancak birbirinin yerine kullanılamaz.
Farklı öğütme mekanizmaları, farklı malzemeler ve üretim gereksinimleri için uygundur.
Kum Değirmenleri ve Boncuk Değirmenleri
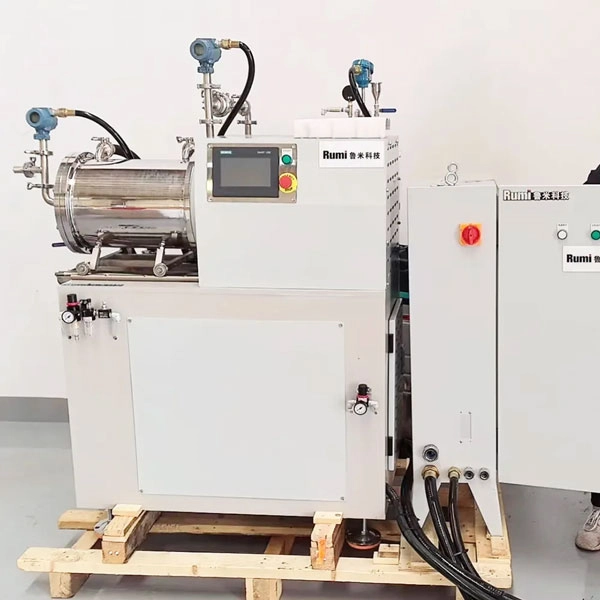
Yaygın olarak boncuklu değirmenler olarak adlandırılan kum değirmenleri, bir öğütme haznesi içinde küçük öğütme ortamları kullanır. Dönen bir şaft veya rotor, ortamlar arasında hareket oluşturarak pigment topaklarını parçalayan ve parçacık boyutunu azaltan darbe ve kesme kuvvetleri oluşturur.
Kapalı işleme sistemleri, onları birçok sıvı kaplama, pigment dispersiyonu ve mürekkep formülasyonu için uygun hale getirir. Öğütme verimliliği, ortam boyutu ve malzemesi, rotor konfigürasyonu, hazne geometrisi, besleme özellikleri ve çalışma koşulları gibi faktörlere bağlıdır.
Küçük boya üreticileri için laboratuvar ve kompakt boncuklu değirmenler, formülasyon geliştirmeyi ve kontrollü parti işlemeyi destekleyebilir. Ancak seçilen modelin formülasyonun viskozitesine ve katı içeriğine uygun olması gerekir.
Bilyalı Değirmenler
Bilyalı değirmenler öğütme bilyalarını içeren döner hazneler kullanır. Oda döndükçe, toplar hareket eder ve malzemeyle çarpışır, parçacık boyutunun küçülmesine katkıda bulunan darbe ve sürtünme üretir.
Özellikle daha uzun işlem çevrimlerinin kabul edilebilir olduğu belirli pigment ve kaplama hazırlama işlemleri için faydalı olabilirler. Bazı yüksek enerjili boncuk öğütme sistemleriyle karşılaştırıldığında, bilyalı değirmenler istenen sonucu elde etmek için farklı işlem süreleri ve çalışma koşulları gerektirebilir.
Üç Silindirli Değirmenler
Üç silindirli değirmenler, malzemeyi farklı hızlarda dönen üç silindir arasında işler. Ortaya çıkan kesme kuvvetleri, topakların parçalanmasına ve daha düzgün bir dağılım üretilmesine yardımcı olur.
Genellikle yüksek viskoziteli malzemeler, konsantre pigment macunları ve bazı baskı mürekkebi formülasyonları için kullanılırlar. Çalışma prensipleri, öğütme ortamının bir hazne içinde hareket ettirilmesine dayanan boncuklu değirmenlerden farklıdır.
Uygun seçim malzeme reolojisine, formülasyon gerekliliklerine, istenen inceliğe ve üretim hacmine bağlıdır.
Bir taşlama sisteminin tutarlı sonuçlar sağlayıp sağlayamayacağını çeşitli ekipman ve proses parametreleri belirler.
Öğütme ortamı: Ortam malzemesi, boyutu, yoğunluğu ve formülasyonla uyumluluğu öğütme yoğunluğunu, aşınmayı ve olası kirlenmeyi etkiler.
Öğütme haznesi tasarımı: Hazne geometrisi ve iç akış koşulları, malzeme dolaşımını, kalma süresini ve mekanik enerjinin dağılımını etkiler.
Dönme hızı: Hız, kesme ve darbe yoğunluğunu etkiler. Aşırı mekanik enerji sıcaklığı artırabilir ve gereksiz aşınmaya neden olabilir.
İşleme kapasitesi: Çalışma hacmi ve besleme veya boşaltma düzeni, makinenin gerekli parti boyutunu karşılayıp karşılamayacağını belirler.
Soğutma sistemi: Etkili ısı giderme, uzun süreli işlemler sırasında sıcaklığa duyarlı formülasyonların kontrol edilmesine yardımcı olur.
Öğütme inceliği ve parçacık boyutu dağılımının da birlikte değerlendirilmesi gerekir. Bir formülasyon, hala istenmeyen bir kaba parçacık fraksiyonu içerirken tatmin edici bir incelik okuması elde edebilir. Eşit olmayan bir dağılım, zayıf yüzey görünümüne, tutarsız renk gelişimine veya kaplama performansının azalmasına katkıda bulunabilir.
Viskozite ve katı içerik süreci daha da karmaşık hale getirir. Yüksek viskoziteli malzemeler dolaşımı ve ısı transferini kısıtlayabilir, yüksek katı içeriği ise işleme direncini artırabilir ve öğütme için gereken enerjiyi değiştirebilir. Bu nedenle ekipman ve formülasyonun eksiksiz bir işleme sistemi olarak değerlendirilmesi gerekir.
Küçük boya öğütme ekipmanı, sürekli yüksek hacimli çıktı yerine işleme esnekliğine ihtiyaç duyan üreticiler için özellikle uygundur.
Ürün geliştirme sırasında üreticiler sıklıkla farklı pigment kombinasyonlarını, dağıtıcıları, bağlayıcıları ve katı konsantrasyonlarını test eder. Her formülasyon mekanik işleme farklı tepki verebilir.
Laboratuvar taşlama makinesi, mühendislerin kontrollü numuneler hazırlamasına, işleme koşullarını karşılaştırmasına ve öğütme süresi, sıcaklık ve nihai ürün kalitesi arasındaki ilişkiyi değerlendirmesine olanak tanır.
Bu özellikle yeni endüstriyel kaplamalar, otomotiv tamir boyaları, su bazlı boyalar ve özel pigment dispersiyonları geliştirirken kullanışlıdır.
Üreticiler, doğrulanmamış bir formülasyona büyük miktarlarda hammadde koymak yerine, pilot üretime geçmeden önce işleme sorunlarını belirlemek için daha küçük test partileri kullanabilirler.
Küçük ve orta ölçekli üreticiler genellikle farklı renk, viskozite ve formülasyon gereksinimlerine sahip birden fazla ürün tipiyle çalışır.
Kompakt bir öğütme sistemi, gerekli kapasitenin makinenin doğrulanmış çalışma aralığı dahilinde olduğu seçilmiş üretim partilerini destekleyebilir.
Su bazlı kaplamalar için üreticilerin pigment ıslatma, formülasyon stabilitesi ve sıcaklık kontrolüne dikkat etmesi gerekir. Endüstriyel boyalar ve otomotiv tamir kaplamaları için renk tutarlılığı, parçacık dağılımı ve yüzey görünümü özellikle önemli olabilir.
Baskı mürekkepleri ve konsantre pigment pastaları, viskoziteleri ve katı içerikleri geleneksel sıvı boyalardan önemli ölçüde farklı olabileceğinden farklı öğütme yapıları gerektirebilir.
Belirli sıvı dispersiyonlar için boncuklu değirmen uygun olabilirken, yüksek viskoziteli bazı macunlar için üç silindirli değirmen daha uygun olabilir. Yalnızca ürün kategorisine göre ekipman seçmek yeterli değildir; gerçek formülasyonun test edilmesi gerekir.
Öğütme ekipmanı üretim sürecinin geri kalanından bağımsız olarak çalışmaz.
Tipik bir boya hazırlama iş akışı birkaç aşamadan oluşur:
Ön karıştırma: İlk ıslatma ve dağıtımı sağlamak için pigmentler, bağlayıcılar, solventler veya su ve uygun katkı maddeleri birleştirilir.
Öğütme: Hazırlanan malzeme, mekanik enerjinin topakları parçaladığı ve dispersiyon kalitesinin iyileştirildiği öğütme sistemine girer.
Sıcaklık izleme: Operatörler malzeme sıcaklığını izler ve işleme koşullarını veya soğutmayı gerektiği gibi ayarlar.
Kalite denetimi: Numuneler incelik, parçacık dağılımı, viskozite ve diğer formülasyona özgü özellikler açısından değerlendirilir.
Son ayarlama ve boşaltma: Öğütmeden sonra ek bileşenler eklenebilir, ardından temizlik ve bir sonraki parti için hazırlık yapılabilir.
Bazı formülasyonlar öğütme odasında yeniden sirkülasyon gerektirirken diğerleri farklı bir konfigürasyonda işlenebilir. Uygun yöntem ekipman tasarımına ve malzeme özelliklerine bağlıdır.
Birden fazla renk üreten üreticiler için temizleme verimliliği de önemlidir. Önceki partiden kalan pigment, özellikle açık renkli veya yüksek saflıkta formülasyonlar işlenirken sonraki ürünleri kirletebilir.
Küçük ekipmanlar ve büyük endüstriyel makineler farklı üretim hedeflerine hizmet eder.
Küçük boya öğütme ekipmanı genellikle laboratuvar geliştirme, numune hazırlama, pilot test ve nominal kapasitesi dahilindeki üretim partileri için daha uygundur. Değeri, işleme esnekliğinde ve daha büyük bir üretim hattına hemen yatırım yapmadan formülasyonları değerlendirme yeteneğinde yatmaktadır.
Endüstriyel öğütme sistemleri daha yüksek verim, daha uzun çalışma döngüleri ve daha büyük üretim gereksinimleri için tasarlanmıştır. Daha büyük odalar, daha kapsamlı soğutma düzenlemeleri, otomatik besleme ve entegre üretim kontrolleri içerebilirler.
Küçük bir makine otomatik olarak endüstriyel bir sistemin yerine geçmemelidir. Bir formülasyonu ticarileştirmeden önce üreticiler öğütme mekanizmasının, işleme koşullarının ve ürün kalitesinin ölçek büyütme sırasında korunup korunamayacağını doğrulamalıdır.
En iyi boya taşlama ekipmanını belirlemek, satın alma fiyatlarını, motor gücünü veya maksimum dönüş hızlarını karşılaştırmaktan daha fazlasını gerektirir. Makinenin formülasyona, üretim sürecine ve beklenen çalışma koşullarına uygun olması gerekir.
İlk dikkate alınması gereken öğütme sonucudur.
Farklı kaplamaların farklı parçacık boyutu gereksinimleri vardır. Üreticiler hedef inceliklerini tanımlamalı ve bunun nasıl ölçüleceğini belirlemelidir. Hegman ölçer gibi bir öğütme ölçer, kaba parçacıkların ve topakların tanımlanmasına yardımcı olabilirken parçacık boyutu analizi, dağılım hakkında ek bilgi sağlar.
Seçilen ekipman, yalnızca teorik performans özelliklerine dayanmak yerine temsili üretim malzemeleri kullanılarak değerlendirilmelidir.
Malzeme viskozitesi ve katı içeriği eşit derecede önemlidir. Düşük viskoziteli sıvı kaplamalara uygun bir makine, yüksek konsantrasyonlu bir pigment macunu için yeterli sirkülasyon veya işleme stabilitesi sağlayamayabilir.
Ekipman satın almadan önce alıcılar aşağıdaki bileşenleri incelemelidir:
Öğütme Haznesi ve Medya: Hazne yapısını, iç konfigürasyonu, öğütme ortamı uyumluluğunu ve malzeme kirlenme potansiyelini kontrol edin.
Motor Gücü ve Hız Ayarı: Tahrik sisteminin amaçlanan formülasyon için yeterli çalışma esnekliği sağlayıp sağlamadığını değerlendirin. Daha yüksek nominal güç veya maksimum hız, otomatik olarak daha iyi taşlama sonuçlarını garanti etmez.
Soğutma Konfigürasyonu: Soğutma sisteminin, özellikle sıcaklığa duyarlı bağlayıcılar ve katkı maddeleri için, gerçek çalışma koşulları altında üretilen ısıyı yönetip yönetemeyeceğini belirleyin.
Malzemeyle Temas Eden Yüzeyler: Kimyasal uyumluluk, korozyon direnci, aşınma gereksinimleri ve kirlenme kontrolüne bağlı olarak paslanmaz çelik veya diğer uygun malzemeler seçilebilir.
Besleme ve Boşaltma: Makinenin gerekli toplu iş akışını, malzeme aktarma yöntemini ve temizleme prosedürlerini destekleyip desteklemediğini değerlendirin.
Bakım Erişimi: Operatörlerin hazneyi ne kadar kolay inceleyebildiğini, aşınan bileşenleri değiştirebildiğini, malzemeyle temas eden alanları temizleyebildiğini ve yedek parçaları ne kadar kolay elde edebildiğini inceleyin.
Bu ayrıntılar günlük rahatlıktan daha fazlasını etkiler. Proses tutarlılığını, ekipmanın kullanılabilirliğini, bakım gereksinimlerini ve uzun vadeli işletme maliyetlerini etkilerler.
Boya öğütme ekipmanının fiyatı, öğütme mekanizmasına, işleme kapasitesine, motor konfigürasyonuna, hazne malzemelerine, soğutma düzenine, otomasyon seviyesine ve özelleştirme gereksinimlerine bağlıdır.
Kompakt bir makine yine de özel bileşenlere veya gelişmiş proses kontrollerine ihtiyaç duyabilir. Benzer şekilde daha ucuz bir makine, gerekli inceliği sağlayamazsa veya sık bakım gerektirirse ek maliyet yaratabilir.
Alıcılar, elektrik tüketimi, taşlama ortamının değiştirilmesi, aşınan parça maliyetleri, temizleme süresi, işçilik, bakım ve üretimin aksama süresi dahil olmak üzere toplam sahip olma maliyetini dikkate almalıdır.
Daha anlamlı bir karşılaştırma, yalnızca ilk ekipman fiyatından ziyade, gerçek çalışma koşulları altında nitelikli bir parti üretmenin maliyetidir.
Ekipman seçimi aynı zamanda tedarikçinin değerlendirmesini de içermelidir.
Nitelikli bir üretici malzeme uyumluluğunu tartışabilmeli, uygun bir öğütme yapısı önerebilmeli, ilgili çalışma sınırlamalarını açıklayabilmeli ve mümkün olduğunda süreç testini destekleyebilmelidir.
Alıcılar ekipman yapımı, denetim prosedürleri, yedek parça bulunabilirliği ve satış sonrası destek hakkında bilgi talep etmelidir. Mümkün olduğunda müşterinin gerçek formülasyonunu test etmek, yalnızca genel ürün açıklamalarına güvenmekten daha değerlidir.
RUMI Technology, kimyasal ekipman ve çözümlerin profesyonel bir tedarikçisidir. Şirket, 2018 yılında kendi geliştirdiği ilk yüksek hassasiyetli dozaj sistemini ve yüksek verimli karıştırma ekipmanını geliştirdiğinden beri, hassas kimyasal ekipmanlara ve özelleştirilmiş işleme çözümlerine odaklandı.
Çalışmaları boya ve mürekkep üretimi, reçine ve yeni malzeme işleme ile yeni enerji ve kompozit endüstrilerindeki uygulamaları kapsamaktadır. Devam eden araştırma ve geliştirme sayesinde RUMI kendi teknik yeteneklerini oluşturmuş ve çok sayıda buluş patenti almıştır.
Şirket ayrıca 72 saatlik fabrika testini ve 24 saatlik satış sonrası yanıt taahhüdünü içeren, ISO9001 ve CE sertifikalarıyla desteklenen bir kalite güvence sistemi işletmektedir. Ekipman yatırımlarını değerlendiren üreticiler için bu yetenekler, tedarikçinin kalite kontrolünü, teknik deneyimini ve devam eden servis desteğini değerlendirirken yararlı referans noktaları sağlar.
Boya taşlama ekipmanı ile boya karıştırma ekipmanı arasındaki fark nedir?
Karıştırma ekipmanı, malzemeleri birleştirir ve bunları bir formülasyon boyunca dağıtır. Öğütme ekipmanı, pigment topaklarını parçalamak ve mekanizmaya bağlı olarak parçacık boyutunu azaltmak için mekanik enerji uygular. Tam bir boya üretim süreci her iki işlemi de gerektirebilir.
Yüksek hızlı bir dağıtıcı, boya taşlama makinesinin yerini tamamen alabilir mi?
Her uygulamada değil. Yüksek hızlı dağıtıcılar ön karıştırma, ıslatma ve ilk dağıtma için kullanışlıdır. Bununla birlikte, daha ince parçacık kontrolü gerektiren formülasyonların ilave öğütülmesi gerekebilir. Karar, ölçülen ürün kalitesine dayanmalıdır.
Üreticiler öğütmenin hedef inceliğe ulaşıp ulaşmadığını nasıl belirleyebilir?
Uygun bir öğütme göstergesi, parçacık boyutu analizi ve formülasyona özgü kalite testleri kullanabilirler. Tek bir ölçüm, tam parçacık boyutu dağılımının ve son kaplama performansının değerlendirilmesinin yerini almamalıdır.
Öğütme sırasında sıcaklık nasıl kontrol edilebilir?
Üreticiler uygun soğutma sistemlerini kullanabilir, malzeme sıcaklığını izleyebilir ve işlem hızını ve sirkülasyon koşullarını optimize edebilir. Kabul edilebilir sıcaklık aralığı, formülasyonun termal hassasiyetine göre belirlenmelidir.
Küçük boya taşlama ekipmanları ticari üretimi destekleyebilir mi?
Evet, parti gereklilikleri makinenin doğrulanmış işleme kapasitesi dahilinde olduğunda ve gerekli ürün kalitesi korunabildiğinde. Ancak daha büyük üretim hacimleri endüstriyel ekipman veya onaylanmış bir ölçek büyütme süreci gerektirebilir.
Hangi bakım faktörleri uzun vadeli işletme maliyetlerini etkiler?
Taşlama ortamının aşınması, contalar, mekanik bileşenler, temizleme gereksinimleri ve bakım erişiminin tamamı işletme giderlerini etkiler. Alıcılar, satın almadan önce değiştirme aralıklarını ve yedek parça bulunabilirliğini anlamalıdır.
Küçük boya öğütme ekipmanı, pigment işleme, formülasyon geliştirme, pilot üretim ve seçilmiş küçük seri üretim uygulamaları için pratik destek sağlar. Etkinliği, öğütme mekanizmasının ve çalışma konfigürasyonunun malzemenin viskozitesine, katı içeriğine, hedef inceliğine ve işleme gereksinimlerine uygun olmasına bağlıdır.
En iyi boya taşlama ekipmanını arayan alıcılar için en güvenilir yaklaşım, gerçek taşlama sonuçlarını, parti tutarlılığını, sıcaklık kontrolünü, malzeme uyumluluğunu, bakım gerekliliklerini ve üretici desteğini birlikte değerlendirmektir.
Bir yatırım yapmadan önce gerekli parçacık özelliklerini tanımlayın, temsili formülasyonları test edin ve ekipmanın çalışma yeteneklerini doğrulayın. Bu yaklaşım, boya ve kaplama üreticilerinin hem mevcut üretim ihtiyaçlarını hem de gelecekteki süreç gelişimini destekleyen bir taşlama çözümü seçmesine yardımcı olur.