 en
 vi
 it
 es
 tr
 ja
 pt
 nl
 ru
 fr
 de
 pl
 ar
Haberler
En son haberler ve olaylar.


Malzemelerin sayısı, parti boyutları ve üretim döngüleri arttıkça manuel toz harmanlamanın kontrol edilmesi zorlaşır. Operatörler her malzemeyi kağıt üzerinde doğru şekilde tartabilir ancak tekrarlanan partilerde küçük sapmalar birikebilir. Toz tozu, tutarsız besleme, tartım hataları ve operatörler arasındaki farklılıklar da partiden partiye tutarlılığı etkileyebilir. Kimyasal, gıda, inşaat malzemesi, plastik, kauçuk ve ilaç üretimi için otomatik toz dozajlama sistemi , birden fazla toz bileşenin tanımlanmış tariflere göre depolanması, beslenmesi, tartılması, aktarılması ve yönetilmesi için kontrollü bir yol sağlar.
Ancak uygun bir sistemin seçilmesi, belirtilen tartım doğruluğunun karşılaştırılmasından daha fazlasını gerektirir. Tozun kütle yoğunluğu, parçacık boyutu, nem içeriği, akışkanlığı ve köprülenme eğilimi, gerçek dozaj performansını doğrudan etkileyebilir. Tartım yöntemi, besleyici tasarımı, kontrol mimarisi ve üretim hattıyla entegrasyonun birlikte değerlendirilmesi gerekir.
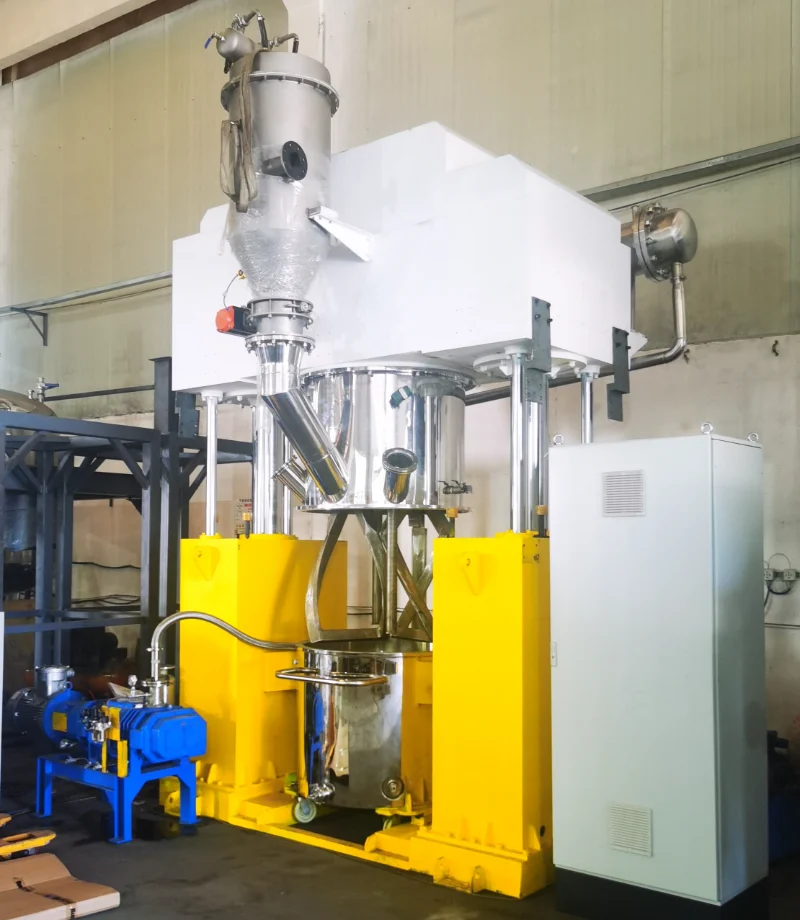
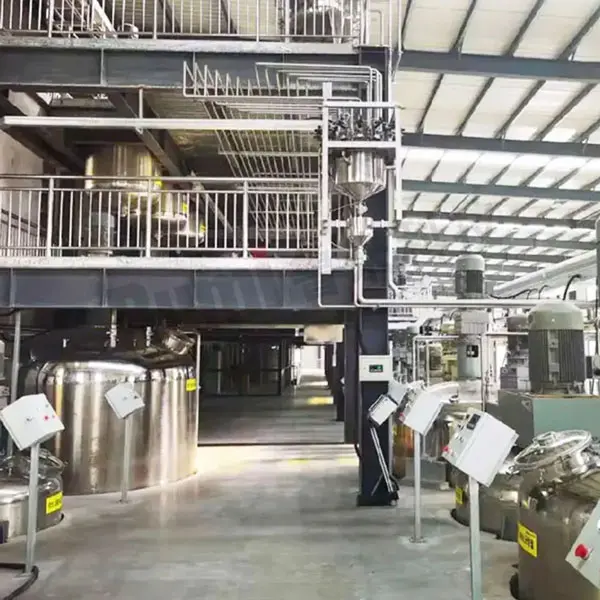
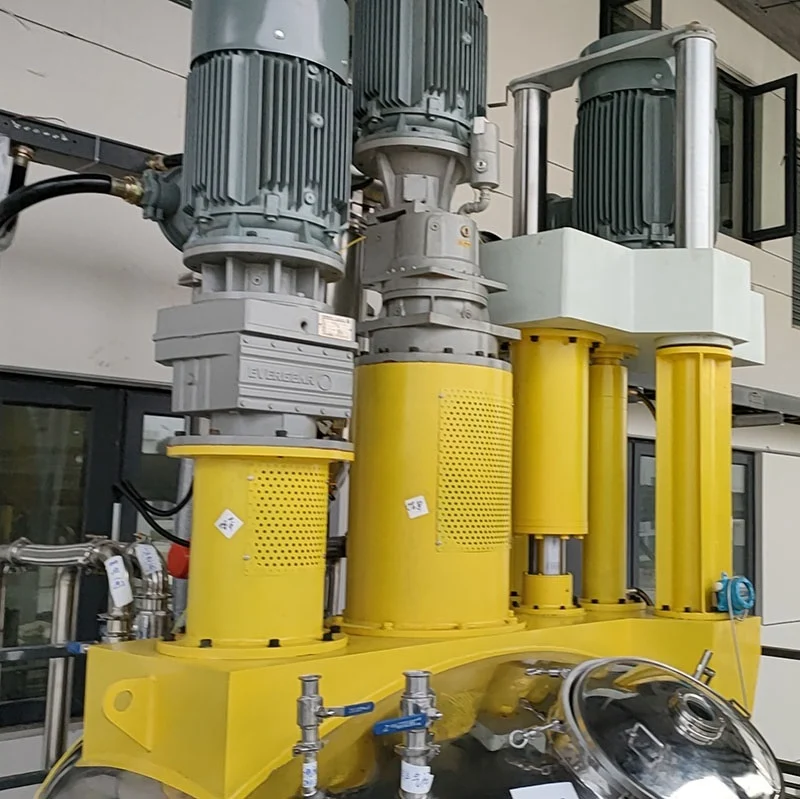
Otomatik toz dozajlama sistemi normalde birkaç işlevsel aşamayı birbirine bağlar: malzeme depolama, besleme, tartma, taşıma, karıştırma ve parti kontrolü. Toz, ayrı haznelerde veya silolarda depolanır ve uygun bir besleme mekanizması aracılığıyla serbest bırakılır. Malzemeye ve gerekli dozaj aralığına bağlı olarak bu, vidalı besleyicileri, titreşimli besleyicileri, döner valfleri veya diğer kontrollü boşaltma cihazlarını içerebilir.
Malzeme daha sonra yük hücreleriyle donatılmış bir tartım hunisine girer. Kontrol sistemi ölçülen ağırlığı sürekli olarak izler ve besleyiciyi hedef değere göre ayarlar. Kaba besleme aşaması, gerekli malzemenin çoğunu hızlı bir şekilde hareket ettirebilir ve bunu aşırı aşma olmadan tarif ayar noktasına yaklaşmak için ince besleme aşaması takip eder.
Bu nedenle gerçek performans çeşitli parametrelere bağlıdır:
Tartım aralığı: Hazne ve yük hücresi kapasitesi, daha küçük malzemeler için çözünürlükten ödün vermeden en büyük parti bileşeniyle eşleşmelidir.
Besleme hızı: Aşırı yüksek besleme hızları aşırıya neden olabilir, çok düşük hızlar ise üretim verimini azaltabilir.
Besleyici çözünürlüğü: Vida adımı, motor kontrolü, titreşim genliği ve besleyici geometrisi, malzeme akışının ne kadar hassas ayarlanabileceğini etkiler.
Malzeme özellikleri: Serbestçe akan bir toz, hafif veya yapışkan bir tozdan farklı davranır.
Taşıma mesafesi: Uzun veya karmaşık aktarma yolları, artık malzemeye neden olabilir ve parti kontrolünü etkileyebilir.
Tartıldıktan sonra tek tek bileşenler bir miksere veya ara transfer sistemine boşaltılabilir. PLC, her bileşenin programlanan tarife ve üretim döngüsüne göre işlenmesini sağlayacak şekilde sırayı koordine eder.
Toz dozajlama sistemini yapılandırırken en önemli kararlardan biri tartım prensibidir.
Ağırlık artışı (GIW), alıcı haznenin ağırlığındaki artışı ölçer. Malzeme, hedef miktara ulaşılana kadar hazneye beslenir. Bu yaklaşım, çeşitli bileşenlerin art arda merkezi bir haznede tartıldığı toplu uygulamalar için yaygın olarak kullanılır.
Ağırlık kaybı (LIW), malzeme boşaltılırken kaynak hunisinin veya besleyicinin ağırlığındaki azalmayı ölçer. Kontrolör, hazne ağırlığındaki değişiklikten kütle akışını hesaplar ve besleyiciyi buna göre düzenler. LIW özellikle sürekli veya yüksek düzeyde kontrollü beslemenin gerekli olduğu durumlarda kullanışlıdır.
Her iki yöntem de evrensel olarak daha iyi değildir. GIW genellikle sıralı bileşen ilaveli parti odaklı sistemler için pratiktir; LIW ise sürekli işlemler veya kütle akışının doğrudan kontrolünü gerektiren uygulamalar için avantajlı olabilir.
Tozun kendisi, her iki yöntemin de etkili bir şekilde performans gösterip göstermediğini belirleyebilir. Yığın yoğunluğundaki değişiklikler, hazne hacmi ile malzeme kütlesi arasındaki ilişkiyi değiştirir. Partikül boyutu akış davranışını etkilerken nem, kohezyonu artırabilir ve düzensiz deşarja neden olabilir. İnce tozlar ayrıca çıkışın üzerinde bir köprü oluşturarak besleyici motoru normal çalışırken bile tutarlı beslemeyi engelleyebilir.
Bu nedenle bir sistem, yalnızca standart bir besleyici spesifikasyonuna dayanmak yerine, gerçek malzeme testleri etrafında tasarlanmalıdır.
Kontrol katmanı, mekanik ekipmanın tam bir dozajlama sistemi olarak nasıl çalışacağını belirler. Bir PLC, besleyici aktivasyonunu, tartım geri bildirimini, boşaltma sıralarını, karıştırıcının çalışmasını, malzeme aktarma ekipmanını ve yukarı veya aşağı yöndeki makinelerle iletişimi koordine edebilir.
HMI, operatörlerin tarifleri seçmesine, yetkili parametreleri değiştirmesine, mevcut ağırlıkları izlemesine ve alarmları gözden geçirmesine olanak tanır. Bir tesis birden fazla formülasyon ürettiğinde reçete yönetimi özellikle önem kazanır. Sistem, her parti için içerik miktarlarını manuel olarak hesaplamak yerine, tanımlanmış hedef ağırlıkları saklayabilir ve diziyi otomatik olarak yürütebilir.
Yararlı kontrol fonksiyonları şunları içerir:
Tarif saklama ve kontrollü parametre erişimi
Gerçek zamanlı yük hücresi geri bildirimi
Otomatik veya yardımlı terazi kalibrasyonu
Toplu tamamlama onayı
Fazla kilolu ve zayıf alarmları
Besleyici arıza tespiti
Malzeme sıkıntısı uyarıları
Parti ve üretim veri kayıtları
MES, SCADA veya diğer tesis kontrol sistemleriyle iletişim
Veri kaydı aynı zamanda parti sapmalarının araştırılması için pratik bir yöntem sağlar. Bir üretim sorunu ortaya çıkarsa operatörler, tamamen manuel kayıtlara güvenmek yerine kaydedilen tartım değerlerini ve sıra bilgilerini inceleyebilir.
En iyi otomatik toz dozajlama sistemi, reklamı yapılan tek bir spesifikasyon yerine üretim gereksinimlerine göre tanımlanmalıdır.
Tarifle başlayın. Kaç tane toz bileşen gereklidir? En küçük ve en büyük bileşen miktarı nedir? Toplam parti ağırlığı nedir? Saatte kaç parti gereklidir? Bu rakamlar tartım noktalarının sayısını, hazne kapasitelerini, besleyici boyutlarını ve genel sistem verimini belirler.
Malzeme özellikleri de aynı derecede önemlidir.
Serbest akışlı granüler tozlar geleneksel vidalı veya titreşimli beslemeyle iyi çalışabilir. Akışkanlığı zayıf olan ince tozlar, çalkalama, durgun bölgeleri önlemek için tasarlanmış hazne geometrisi veya özel besleme düzenlemeleri gerektirebilir. Hafif tozlar hava hareketinden ve toz çıkışından etkilenebilir, bu da mahfaza ve toz kontrolü tasarımını önemli hale getirir. Higroskopik tozlar kontrollü depolama ve nem yönetimi gerektirebilir. Yapışkan tozlar mekanik çalkalamaya veya diğer köprüleme önleyici önlemlere ihtiyaç duyabilir.
Hedef doğruluk aynı zamanda gerçek dozaj miktarına göre de değerlendirilmelidir. Belirtilen yüzdelik doğruluk, minimum bileşen ağırlığına göre dikkate alınmadığı takdirde çok az anlam ifade eder. Hem ana hem de ikincil içerikleri içeren bir formülasyon için, ayrı tartım aralıkları veya farklı besleyici boyutları, her bileşen için tek bir besleyici tasarımı kullanmaktan daha uygun olabilir.
Çok bileşenli sistemler, üretim döngüsü birden fazla malzemenin aynı anda hazırlanmasını gerektirdiğinde paralel tartım ve besleme düzenlemelerini de kullanabilir. Doğru mimari, tarif yapısına, parti döngüsüne, mevcut alana ve gerekli üretim hızına bağlıdır.
Otomatik toz dozajlama sistemi üreticileri arasında seçim yapmak, makinenin görünümünü veya tek bir doğruluk rakamını karşılaştırmak yerine mühendislik kapasitesinin değerlendirilmesini gerektirir.
Yetenekli bir üretici, ekipman konfigürasyonunu önermeden önce toz özelliklerini, reçete yapısını, gerekli parti büyüklüğünü, üretim kapasitesini, tesis yerleşimini ve otomasyon gerekliliklerini inceleyebilmelidir. Üretici ayrıca yük hücreleri, besleyici mekaniği, hazne geometrisi, PLC mantığı, toz toplama, taşıma ve sonraki işlemler arasındaki ilişkiyi de anlamalıdır.
Endüstriyel projeler için özelleştirme, hazne boyutlarını değiştirmekten çok daha fazlasını içerebilir. Besleyici seçimini, tartım aralıklarını, köprüleme önleyici önlemleri, toz kontrol düzenlemelerini, tarif yazılımını, PLC/HMI programlamayı, iletişim arayüzlerini ve karıştırıcılar, paketleme ekipmanı veya diğer üretim makineleriyle senkronizasyonu içerebilir.
Bu mühendislik yaklaşımı RUMI Teknolojisinin merkezinde yer almaktadır. RUMI, kimyasal ekipman ve çözümlere odaklanmış, küresel müşterilere ürün kalite kontrolü ve teknik servis ile hizmet veren profesyonel bir tedarikçidir. RUMI Technology, 2018 yılında kendi geliştirdiği ilk yüksek hassasiyetli dozaj sistemini ve yüksek verimli karıştırma ekipmanını geliştirdiğinden beri, hassas kimyasal ekipman çözümlerine odaklandı.
Deneyimi, boya ve mürekkep şirketleri için özelleştirilmiş dozaj çözümlerini, reçine ve yeni malzeme üreticileri için karıştırma ekipmanlarını ve yeni enerji ve kompozit malzeme uygulamalarına yönelik sistem çözümlerini içermektedir. Yüzlerce Ar-Ge yinelemesinden sonra RUMI Teknoloji , tescilli teknolojiler geliştirmiş ve buluş patentleri almıştır. Kalite sistemi, ISO9001 ve CE sertifikalarına sahip 72 saatlik fabrika testini ve 24 saatlik satış sonrası yanıtı içerir.
Bir alıcı için bu yetenekler önemlidir çünkü otomatik gruplama sistemi nadiren yalıtılmış bir makinedir. Kurulum, devreye alma, PLC geliştirme, reçete konfigürasyonu, ekipman iletişimi, toz yönetimi ve uzun vadeli bakım, sistemin üretime girdikten sonra beklendiği gibi performans gösterip göstermediğini etkileyebilir.
Otomatik toz dozajlama sisteminin fiyatı normalde sadece hazne boyutundan ziyade komple konfigürasyona göre belirlenir. Önemli maliyet faktörleri arasında toz bileşenlerin sayısı, tartım noktaları, hazne kapasitesi, yük hücresi özellikleri, besleyici türü, taşıma mesafesi, PLC/HMI konfigürasyonu, tarif yazılımı, toz toplama gereksinimleri, tartım otomasyonu, yapısal malzemeler, güvenlik gereksinimleri ve mevcut üretim ekipmanıyla entegrasyon yer alır.
Çok sayıda yüksek hacimli toz için tasarlanmış bir sistem, düzinelerce küçük bileşenin dar dozaj aralıklarıyla işlenmesinden temel olarak farklıdır. Benzer şekilde gıda, ilaç, kimya ve yapı malzemesi uygulamaları, farklı malzemeyle temas eden yüzeyler, toz kontrolü düzenlemeleri, temizlik hükümleri veya uyumluluk hususları gerektirebilir.
Bu nedenle satın alma kararları formülasyon, toz özellikleri, parti gereksinimleri ve üretim hattı arayüzü ile başlamalıdır. Daha sonra doğru üreticinin bu gereksinimleri, çalışma ömrü boyunca test edilebilecek, devreye alınabilecek ve bakımı yapılabilecek bir tartım ve besleme mimarisine dönüştürmesi gerekir.
Bu nedenle en yararlı karşılaştırma, hangi otomatik toz dozajlama sisteminin belirtilen en yüksek doğruluğa sahip olduğu değil, hangi sistemin belirli üretim süreci için uygun tartım yöntemini, besleyici tasarımını, kontrol stratejisini, malzeme taşımayı ve mühendislik entegrasyonunu sağladığıdır.