 en
 vi
 it
 es
 tr
 ja
 pt
 nl
 ru
 fr
 de
 pl
 ar
Haberler
En son haberler ve olaylar.


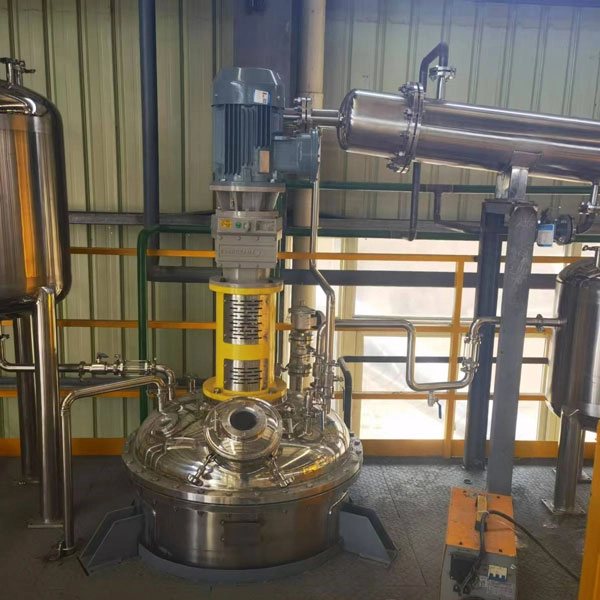
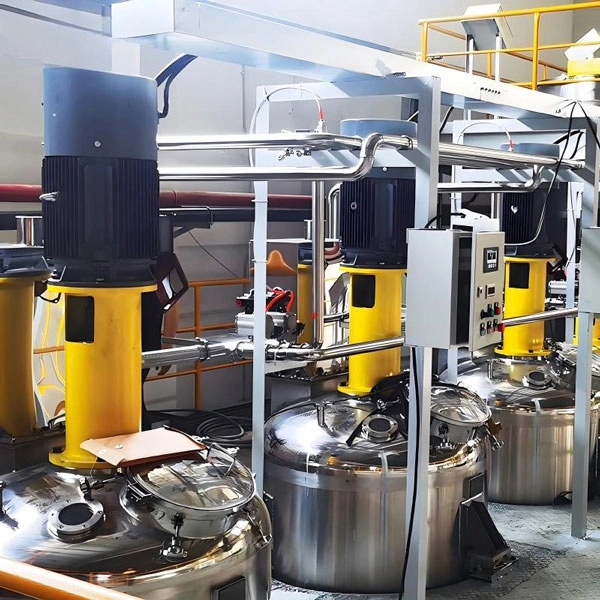
Sıradan bir depolama tankının mutlaka uygun bir karıştırma kabı olması gerekmez. Kap geometrisi, karıştırıcı, sıvı seviyesi veya güç konfigürasyonu prosesle eşleşmediğinde operatörler düzensiz konsantrasyon, durgun bölgeler, katı çökelmesi, aşırı girdap oluşumu, dengesiz sıcaklık dağılımı veya gereksiz enerji tüketimiyle karşılaşabilir. Bu nedenle Endüstriyel Karıştırma Kabı, üstüne motor monte edilmiş bir tanktan ziyade bir proses kabıdır.
Kimya, ilaç, yiyecek ve içecek, kaplama, yapıştırıcı ve su arıtma üretimi için kap, gerçek malzeme ve süreç hedefi doğrultusunda tasarlanmalıdır. Kapasite, çalışma hacmi, karıştırıcı geometrisi, pervane çapı, dönme hızı, şaft tasarımı, saptırma plakaları, malzeme seçimi, sıcaklık kontrolü ve sızdırmazlık özelliklerinin tümü nihai karıştırma sonucunu etkiler. Endüstriyel karıştırma kabı fiyatının aynı nominal kapasiteye sahip ekipmanlar arasında önemli ölçüde farklılık gösterebilmesinin nedeni de budur.
İlk tasarım düşüncesi, kap kapasitesi ile çalışma hacmi arasındaki ilişkidir. Örneğin 2.000 L'lik bir tank normalde prosesin her zaman 2.000 L malzemeyle çalışması gerektiği anlamına gelmez. Gerekli üst boşluk köpürmeye, termal genleşmeye, toz ilavesine, gaz sürüklenmesine ve çalkalamanın yoğunluğuna bağlıdır. Çalışma hacmi aynı zamanda pervanenin konumunu ve dalma derinliğini de etkiler ve bu da sirkülasyonu doğrudan etkiler.
Damar çapının yüksekliğe oranı bir diğer önemli değişkendir. Nispeten uzun bir kap, birden fazla pervaneye veya farklı bir sirkülasyon düzenine ihtiyaç duyabilirken, daha geniş bir kap, tabana ve duvarlara yakın zayıf şekilde karışmış alanları önlemek için yeterli radyal veya eksenel akış gerektirebilir. Doğru geometri, yalnızca standart tank boyutlarından seçilmek yerine, gerekli karıştırma görevine göre oluşturulmalıdır.
Karıştırıcı seçimi aynı prensibe göre yapılır. Pervaneler genellikle güçlü eksenel dolaşımın gerekli olduğu nispeten düşük viskoziteli sıvılara uygundur. Türbin çarkları daha fazla radyal akış sağlayabilir ve genellikle gaz dağıtımı, sıvı karıştırma veya daha fazla yerel türbülans gerektiren işlemler için düşünülür. Kürek tasarımları orta hızlarda daha geniş akış kapsamı sağlarken, ankraj karıştırıcıları özellikle kap duvarının yakınında kalma eğilimi gösteren viskoz ürünlerle ilgilidir.
Dönme hızı pervane çapından bağımsız olarak düşünülemez. Hızın arttırılması dolaşımı ve kesmeyi arttırabilir ancak aşırı hız, istenmeyen girdap oluşumuna, hava sürüklenmesine veya ürün hasarına neden olabilir. Daha düşük hızda çalışan daha büyük bir pervane, yüksek hızda çalışan küçük bir pervaneden farklı bir akış modeli oluşturabilir. Bu nedenle motor gücü, viskoziteye, yoğunluğa, katı madde konsantrasyonuna, pervane geometrisine, hedef karıştırma süresine ve başlatma koşullarına göre seçilmelidir.
Bölmeler de aynı derecede önemlidir. Uygun bir şaşırtma olmadan, sıvı, kap boyunca yararlı bir sirkülasyon geliştirmek yerine karıştırıcı ile birlikte dönebilir. Bu, diğer bölgelerin yeterince karışmamasına neden olurken derin bir girdap yaratabilir. Bölmeler bu toplu dönme hareketini keser ve enerjiyi dolaşıma yönlendirir. Bunların sayısı, genişliği, açıklığı ve konfigürasyonu, evrensel bir standart olarak kopyalanmak yerine, yine de kap geometrisine ve proses gereksinimlerine göre belirlenmelidir.
Şaft çapı, şaft uzunluğu, uygun olduğu durumlarda yatak düzeni ve tahrik konfigürasyonu da mühendislik hususlarının dikkate alınmasını gerektirir. Büyük bir pervaneye sahip uzun bir şaft, özellikle viskoz malzemeleri işlerken veya çökmüş bir bulamaçla çalışmaya başlarken önemli miktarda mekanik yüke maruz kalabilir. Tahrik sistemi, çalışma torkunun yanı sıra geçici başlatma koşullarını da hesaba katmalıdır.
Her malzemeyle eşit derecede iyi performans gösteren tek bir karıştırıcı konfigürasyonu yoktur.
Su benzeri çözeltiler gibi düşük viskoziteli sıvılar için eksenel akışlı pervaneler veya uygun şekilde seçilmiş türbin pervaneleri, aşırı yüksek motor gücü gerektirmeden nispeten büyük bir hacimde sirkülasyon oluşturabilir. Tasarımın amacı genellikle maksimum kayma yerine hızlı toplu dönüşüm ve tekdüze konsantrasyondur.
Yüksek viskoziteli malzemeler farklı davranır. Boyalar, yapıştırıcılar, reçineler, kremler ve diğer viskoz ürünler dolaşıma direnebilir ve damar duvarının yakınında yavaş hareket eden bölgeler oluşturabilir. Ankrajlı karıştırıcılar veya diğer yakın mesafeli tasarımlar, duvar süpürme ve toplu hareketi iyileştirebilir. Formülasyona bağlı olarak, kap duvarından ısı aktarımının önemli olduğu durumlarda bir sıyırıcı düzenlemesi de düşünülebilir.
Katı-sıvı karışımı için yoğunluk farkı ve parçacık boyutu kritik hale gelir. Ağır parçacıklar içeren bir bulamaç, çökelmeyi önlemek için yeterli alt sirkülasyon gerektirir. Homojen bir sıvı için iyi çalışan bir karıştırıcı, katıları askıda tutmak için yeterli dibe yakın hız sağlayamayabilir. Bu nedenle pervane konumu, çapı, hızı ve kap tabanı geometrisinin birlikte dikkate alınması gerekir.
Yüksek kesmeli dispersiyon başka bir belirgin görevdir. Tozların bir sıvı içinde dağıtılması gerektiğinde veya parçacık boyutunun küçültülmesi ve topaklanmanın giderilmesi gerektiğinde, geleneksel bir düşük hızlı karıştırıcı, ihtiyaç duyulan lokalize kesmeyi sağlayamayabilir. Birincil sirkülasyon sisteminin yanına yüksek kesmeli bir rotor-stator sistemi veya özel bir dağıtıcı pervane dahil edilebilir.
Nihai ekipman seçiminden önce malzeme özellikleri belirtilmelidir. Viskozite, yoğunluk, katı madde içeriği, parçacık boyutu, aşındırıcılık, çalışma sıcaklığı, kesme hassasiyeti ve gereken parti süresi, karıştırıcı ve motorun seçiminde temel oluşturur. Bu nedenle tedarikçinin, karıştırıcıya yalnızca tank kapasitesine göre teklif vermek yerine proses verilerini talep etmesi gerekir.
Malzeme seçimi hem servis ömrünü hem de Endüstriyel karıştırma kazanı fiyatını etkiler. Paslanmaz çelik 304, korozyon direnci gereksinimlerinin orta düzeyde olduğu uygulamalar için yaygın olarak kabul edilir. 316 ve 316L, birçok klorür içeren veya kimyasal açıdan zorlu ortamlarda daha fazla direnç sağlarken, 316L, özellikle kaynaklı paslanmaz çelik yapı gerektiren fabrikasyon ekipmanlar için düşük karbon içeriğinin istendiği yerlerde sıklıkla seçilir.
Doğru seçim hala gerçek ortama, konsantrasyona, sıcaklığa, temizleme kimyasallarına ve maruz kalma koşullarına bağlıdır. 316L'nin sırf daha pahalı olması nedeniyle seçilmesi, onu otomatik olarak her proses için uygun hale getirmez.
Sıcaklık kontrolü, kabın etrafındaki bir ceket aracılığıyla entegre edilebilir. Isıtma veya soğutma görevi gerekmediğinde tek duvarlı bir kap yeterli olabilir. Ceketli bir konfigürasyon, kontrollü ısıtma veya soğutmayı destekleyebilirken, yalıtım, proses yüksek veya düşük sıcaklıklarda çalışırken ısı kaybını azaltabilir ve sıcaklık stabilitesini iyileştirebilir.
Şaft girişinin ürün ile harici tahrik sistemi arasında kritik bir arayüz olması nedeniyle mekanik salmastralar da dikkati hak etmektedir. Conta seçiminde basınç, sıcaklık, şaft hızı, malzeme uyumluluğu, temizlik gereksinimleri ve prosesin daha yüksek seviyede muhafazaya ihtiyaç duyup duymadığı dikkate alınmalıdır.
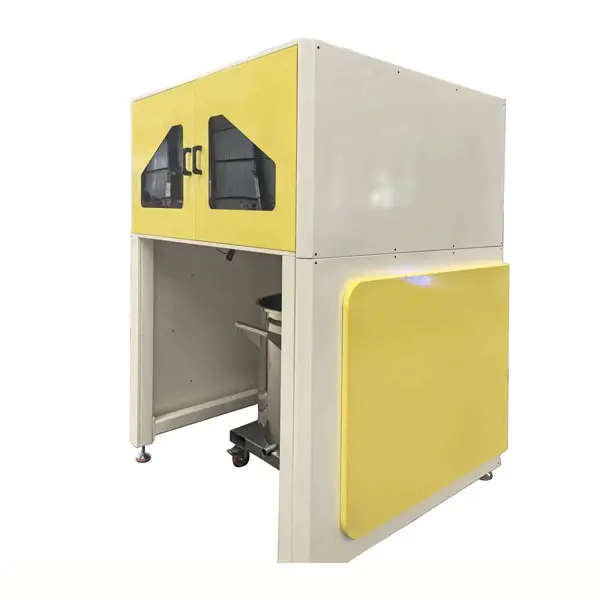
Ek konfigürasyonlar arasında sıhhi veya proses odaklı giriş ve çıkış bağlantıları, toz yükleme portları, numune alma noktaları, sıcaklık sensörleri, seviye ölçümü, CIP bağlantıları, SIP hükümleri, gözetleme camları, basınç enstrümantasyonu ve özelleştirilmiş flanşlar bulunabilir. PLC tabanlı kontrol, kap otomatik bir üretim hattının bir parçasını oluşturduğunda karıştırma hızını, sıcaklığı, sıvı seviyesini, dozajı ve parti sıralarını daha da koordine edebilir.
İlaç ve gıda uygulamalarında yüzey kalitesi, kaynak kalitesi, temizlenebilirlik, drenaj ve hijyenik bağlantı tasarımı, nominal tank hacmi kadar önemli hale gelebilir.
Endüstriyel karıştırma kabı fiyatını karşılaştırırken alıcılar yalnızca kapasiteyi karşılaştırmaktan kaçınmalıdır. İki adet 2.000 L'lik tankın fiyatları, yapım ve proses gereksinimleri farklı olduğundan önemli ölçüde farklı olabilir.
Ana maliyet faktörleri normalde kap malzemesi ve kalınlığı, kap geometrisi, çalışma basıncı, çalışma sıcaklığı, karıştırıcı tipi, pervane çapı, motor gücü, şaft tasarımı, mekanik salmastra, ceket konfigürasyonu, izolasyon, enstrümantasyon, otomasyon, yüzey işlemi ve özelleştirilmiş nozullar veya flanşları içerir. Örneğin, basınç derecelendirmeli bir tank, atmosferik bir tanktan önemli ölçüde farklı imalat ve muayene gereksinimleri gerektirir.
Otomasyon aynı zamanda proje maliyetini de değiştirebilir. Temel bir motor yol vericisi ve manuel sıcaklık okuması, karıştırma hızını, sıcaklığı, sıvı seviyesini, dozaj sıralarını, alarmları ve reçete bazlı çalışmayı yöneten PLC sisteminden çok farklı bir kontrol kapsamını temsil eder.
Daha yararlı satın alma yaklaşımı, toplam ekipman kapsamını karşılaştırmaktır. İlk ekipman maliyeti, kurulum, devreye alma, bakım, yedek parçalar, temizlik gereksinimleri, enerji tüketimi ve beklenen çalışma koşullarıyla birlikte dikkate alınmalıdır. Karıştırıcının ürünle tam olarak eşleşmemesi veya tankın kurulumdan sonra kapsamlı bir değişiklik gerektirmesi durumunda daha düşük bir ekipman teklifi ekonomik kalmayabilir.
Endüstriyel karıştırma kabı üreticileri arasından seçim yapmak benzer bir mühendislik değerlendirmesini gerektirir. Yetenekli bir üretici, proses bilgilerini kap geometrisi, karıştırıcı seçimi, motor boyutlandırması, malzemeler, sızdırmazlık, sıcaklık kontrolü ve otomasyon gereksinimlerine dönüştürebilmelidir. Üretici aynı zamanda viskozitenin, yoğunluğun, katı madde yüklemesinin, korozyonun, parti büyüklüğünün ve gerekli karıştırma süresinin ekipman konfigürasyonunu nasıl etkilediğini de anlamalıdır.
Üretim kapasitesi de önemlidir. Alıcılar kaynak prosedürlerini, boyut kontrolünü, yüzey bitirmeyi, uygun olduğu yerde basınç veya sızıntı testini, fabrika testlerini, malzeme belgelerini, muayene kayıtlarını ve üretilen bileşenlerin kalitesini incelemelidir. Mühendislik projeleri için çizimler, ekipman spesifikasyonları, kılavuzlar, sertifikalar ve devreye alma desteği, ikincil evrak işlerinden ziyade teslimatın bir parçasıdır.
RUMI Technology, karıştırma ekipmanına bu süreç odaklı bakış açısıyla yaklaşmaktadır. RUMI Technology, kendi geliştirdiği ilk yüksek hassasiyetli dozaj sistemini ve yüksek verimli karıştırma ekipmanını 2018 yılında piyasaya sürdüğünden beri, hassas kimyasal ekipman servis sağlayıcısı olarak konumunu geliştirdi. Çalışmaları arasında boya ve mürekkep şirketleri için özelleştirilmiş çözümler, reçine ve yeni malzeme üreticileri için karıştırma ekipmanları ve yeni enerji ve kompozit malzeme uygulamalarına yönelik sistem çözümleri yer alıyor.
Şirket, gelişiminin yüzlerce Ar-Ge yinelemesini ve çok sayıda buluş patentinin oluşturulmasını içerdiğini belirtiyor. Kalite güvence sistemi, ISO9001 ve CE sertifikalarıyla birlikte 72 saatlik fabrika testini ve 24 saatlik satış sonrası yanıtı içerir. Proses anlayışı, ekipman üretimi, test ve teknik desteğin bu kombinasyonu, Endüstriyel Karıştırma Kabının izole edilmiş standart bir tank olarak satın almak yerine mevcut bir üretim prosesine entegre edilmesi gerektiğinde özellikle önemlidir.
Sonuçta doğru Endüstriyel Karıştırma Kabı, malzeme, proses, kap geometrisi, karıştırma sistemi ve çalışma koşulları arasındaki ilişkiye göre belirlenir. Fiyatı veya üreticileri değerlendiren alıcılar için en yararlı soru, kabın maliyetinin ne kadar olduğu değil, mühendislik konfigürasyonunun amaçlanan üretim döngüsü boyunca gerekli karıştırma sonucunu sağlayıp sağlayamayacağıdır.